B11 · Полупроводниковые и электронные газы
Плиты из нержавеющей стали для полупроводниковых и электронных специальных газов: руководство по выбору и список из 6 частей
В наших полупроводниковых и электронных специальных газах мы организовали 6 частей с использованием нержавеющей стали: обычно используемые 316L / 304L толщиной от 0,05–30 mm.
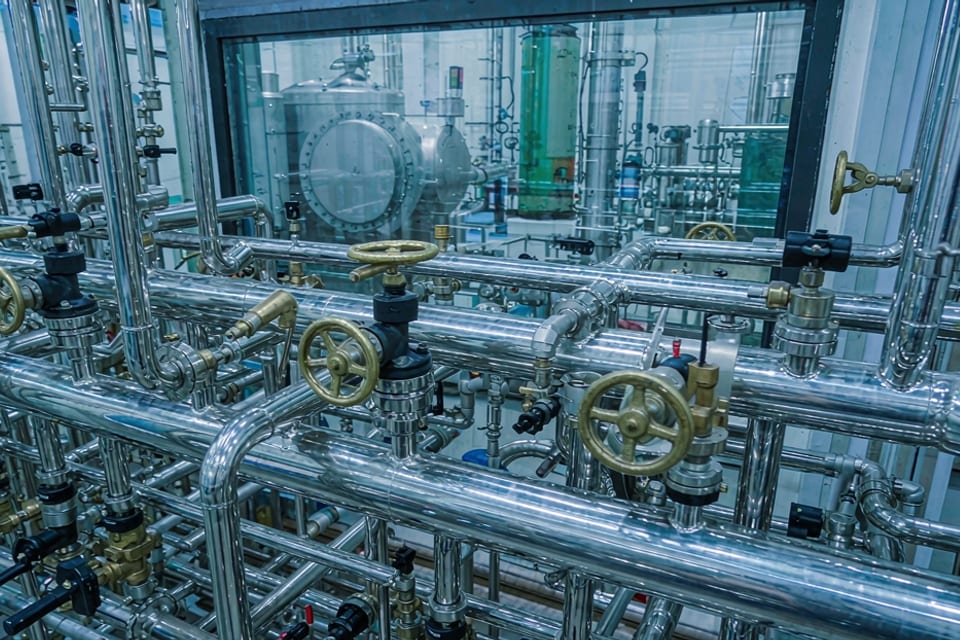
Шесть позиций и перечень материалов
| Позиция / Деталь | Рекомендуемая марка | Спецификации / Толщина | Поверхность | Основные виды отказов | Справочные стандарты |
|---|---|---|---|---|---|
| Трубопроводы для транспортировки газа UHP | 316L VIM-VAR | 1/8″–2″ | Электрополировка Ra≤0,4 мкм; испытание на межкристаллитную коррозию | Удержание частиц → загрязнение пластины; травление Cl⁻/F⁻; коррозия зоны термического влияния (ЗТВ) сварного шва | SEMI F20 класс 5;ASTM A269/A632;SEMI F19 |
| Корпус клапана/манометры/мембранные клапаны для шкафа специальных газов | 316L Поковки VIM-VAR | DN1/4″–1″;Cv 0,05–1,30 | Электрополировка Ra≤0,4 мкм | Расстояние от седла до стенки трубы > 1D образует застойные мертвые зоны; коррозионное травление агрессивным специальным газом | SEMI F20 4.6.2;ASTM A182 |
| Газовые фильтры/соединения/бобышки | 316L VIM-VAR | По интерфейсу | Электрополировка Ra≤0,4μm | Блокировка частицами и продуктами коррозии; утечка в соединении | SEMI F20;ASTM A269 |
| Трубопроводы подачи суспензии CMP/влажных химикатов | 316L Футеровка EP/PFA/PTFE | 1/4″–2″ | Электрополировка Ra≤0,4μm | Абразивное шлифование + сильная кислота/окислитель + удержание частиц | SEMI F20; SEMI F57; ASTM A269 |
| Мойка пластин/зажим/распылители | 316L/PFA/кремний/кубический карбид кремния | Сосуд 3-10mm | Полировка/диффузия | Сильная коррозия + загрязнение частицами | SEMI F20; ASTM A240 |
| Вакуумная камера/лицевая панель/горловина смотрового окна | 304L/316LСтепень вакуума | Сосуд | 2B/Абразивная полировка/Кислотная промывка | Низкая вакуумная деградация, сварочная течь | ASTM A240; SEMI F20; ISO 3669 |
Скорость не соответствует требованиямСтандартная конфигурация.Одна и та же деталь может быть переключена с 316L на 304L или 2205 в зависимости от условий эксплуатации, что экономит время за счет указания условий, а не только материала.
Ключевые моменты при выборе материала
- Наиболее часто используемые марки — 316L (6) и 304L (1).
- Начиная с кислотостойкой 316L, переходите выше с 904L / или дуплексной (2/6 совпадений).
- Диапазон толщины: 0,05–30 мм: тонкие листы для формовочных деталей (учитывайте пружинение при гибке и растрескивание при глубокой вытяжке), толстые листы для сварных конструкций (учитывайте погонную энергию и сенсибилизацию).
Распространенные проблемы
Какая нержавеющая сталь используется чаще всего для полупроводниковых и электронных специальных газов?
Из общего числа 6 деталей 316L встречается наиболее часто (6 совпадений), затем 304L (1 совпадение). Конкретная деталь по-прежнему зависит от среды и температуры. Например, обе нержавеющие столешницы потребуют разных марок, если одна подвергается воздействию соленой воды.
Какие типы зон подвержены проблемам?
Исходя из описаний отказов, типичные примеры включают «трубы пневмотранспорта UHP»: удержание частиц → загрязнение пластины; специфическая коррозия Cl⁻/F⁻; коррозия зоны термического влияния (ЗТВ) сварного шва. Рекомендуемая марка 316L VIM-VAR со спецификациями 1/8″–2″. Для этих условий рекомендуется указывать среднюю концентрацию, температуру и методы очистки на этапе проектирования.
Какую толщину мне выбрать?
Диапазон толщин в списке составляет 0,05–30 мм. Для тонких листов учитывайте гибку и отделку поверхности; для толстых листов — сварку и конструктивную прочность. Значения могут различаться у разных производителей оборудования для одного и того же места. Перепроверьте по вашему чертежу или рабочим условиям.
Связанные материалы и смежные отрасли
Applications6