C37 · Железнодорожный, морской и аэрокосмический транспорт
Плиты из нержавеющей стали для производства железнодорожного, судового, аэрокосмического и другого транспортного оборудования: выбор 301L/304 и перечень 10 деталей
В производстве железнодорожного, судового, аэрокосмического и другого транспортного оборудования мы составили перечень 10 деталей, в которых используется нержавеющая сталь. Обычно применяются 301L / 304 / 2205 толщиной от 0,5–10 mm.
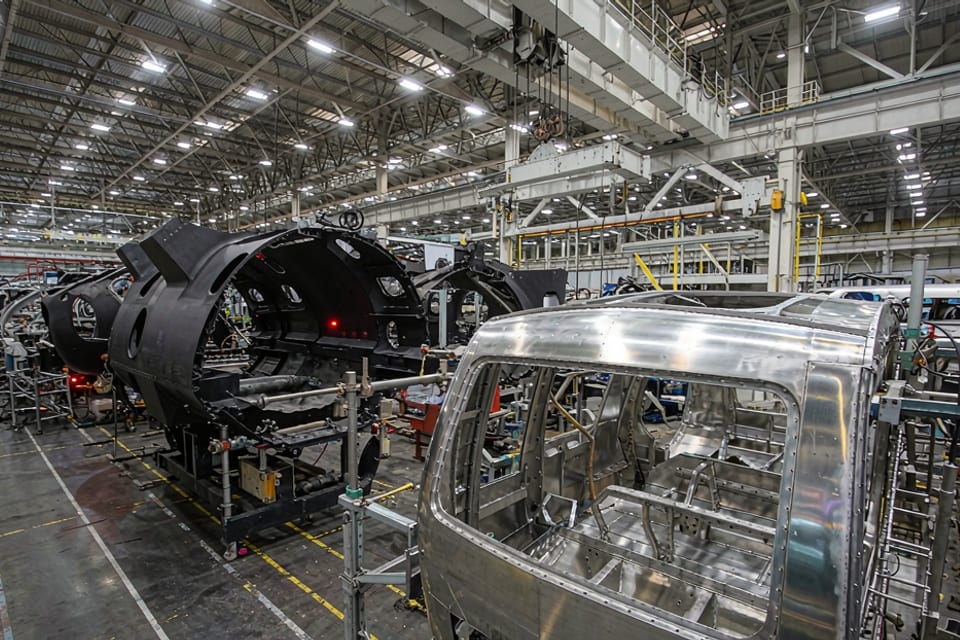
Перечень десяти компонентов и материалов
| Компонент / Деталь | Рекомендуемая марка | Спецификация / Толщина | Поверхность | Основные виды отказов | Справочные стандарты |
|---|---|---|---|---|---|
| Боковая стенка кузова (сварная панель + наружная панель) | SUS301L(LT/DLT/ST/MT/HT) | Сварная панель/наружная панель 1–2 мм; типично двойной сварной шов 2 мм+2 мм | Rustled / 2B | Лазерная наплавка с плохо контролируемой глубиной проплавления → недостаточная усталостная прочность; остаточные сварочные напряжения; ширина шва ≥ 1 толщины листа, глубина проплавления ≤ 0,5 толщины листа, выпуклость поверхности < 0.05mm | EN 12663; патентный процесс лазерной наплавки |
| Холодногнутые швеллерные балки / стойки кузова | Холоднокатаная полосовая сталь 301L | Полоса 1–3 мм | 2B / Rustled | Провисание при холодной формовке + сварочная деформация + усталость | EN 12663;GB/T 3280 |
| Внутренние панели / грузовые направляющие / каркасы сидений | 304/301L | 0,5–2,0 мм | HL/No.4/2B | Контактная коррозия с человеком + чистящие средства + износ | GB/T 3280; EN 45545 |
| Двери / оконные рамы / рамы уплотнительных элементов | 304/301L | 0,8–2,0 мм | 2B / шлифованная | Усталость от частого открывания + старение уплотнительной ленты + коррозия | GB/T 3280; EN 14752 |
| Корпус скруббера выхлопных газов судна / слой орошения | 2205/2507/254SMO/904L | 2–6 мм | 2B/кислотная промывка | Кислая морская вода pH 2–4 + высокое содержание Cl⁻ + износ → питтинговая/электрохимическая коррозия | ASTM A240; требования классификационного общества |
| Трубопроводы / фильтры системы балластных вод | 2205/2507/1.4529 | Толщина стенки 2–10 мм | Кислотная промывка | Высокохлоридная морская вода + застой + микробиологическая коррозия | ASTM A240/A789; требования классификационного общества |
| Гидравлические/топливные линии самолётов | 304L/316L/21-6-9 | 1/8″–2″; толщина стенки 0,5–2 мм | Яркая/матовая отделка | Высоконапорное гидравлическое масло + низкая температура + вибрационная усталость + прибрежный хлорид | ASTM A269;SAE AS4076 |
| Компоненты выхлопной системы / выхлопные трубы | 321/347/310S/на никелевой основе | 0,5–3 мм | 2B/Полированная | Высокотемпературное окисление + термическая усталость + газовая коррозия | ASTM A240; Спецификации аэрокосмических материалов AMS |
| Аэрокосмические крепёжные изделия/конструкции | A286/17-4PH | M3–M20 | Пассивация/Обработка | Высокая прочность+Коррозионное растрескивание под напряжением+Криогенная вязкость+Усталость | ASTM A453; AMS 5643 |
| Выхлопные системы мотоциклов/Рамы велосипедов | 409L/304/430 | 0,8–2,0 мм | 2B/Глянцевая/Обработанная | Конденсатная кислотная коррозия+Дорожный соляной туман+Вибрационная усталость | ASTM A240; GB/T 3280 |
Таблица нижеСтандартная конфигурация. Одна и та же деталь может быть переведена с 304 на 316L или 2205 в зависимости от условий эксплуатации, что удобнее, чем указывать марки.
Советы по выбору материала
- Наиболее распространённые марки в этой отрасли — 301L (3), 304 (3) и 2205 (2) — числа в скобках указывают, к скольким деталям они применимы, что служит отправной точкой для расчёта стоимости и закупки материала.
- Хлориды и соли являются наиболее распространёнными источниками коррозии (питтинг, щелевая коррозия) (4/10 упоминаний).
- Детали, подверженные износу (кромки, футеровки, транспортные элементы), требуют учёта твёрдости, а не только коррозионной стойкости (2/10 упоминаний).
- Минимальная толщина 0,5–10 мм: тонкие листы в основном представляют собой формованные детали (с учетом обратного изгиба и растрескивания при глубокой вытяжке), толстые листы в основном представляют собой сварные конструкционные детали (с учетом тепловложения и сенсибилизации).
Типичные проблемы
Какая нержавеющая сталь наиболее часто используется в производстве железнодорожного, судостроительного, аэрокосмического и другого транспортного оборудования?
Топ-10 по частоте: 301L (3 позиции), 304 (3 позиции), 2205 (2 позиции). Конкретно для детали все еще зависит от среды и температуры, например, столешницы из нержавеющей стали, контактирующие с соленой водой, следует перевести с 304 на 316L.
Какие детали наиболее подвержены проблемам?
По описанию отказов типичным является "боковая стенка кузова (гофрированный лист + наружный лист)": неправильное проплавление при лазерной наплавке → недостаточная усталостная прочность; остаточное сварочное напряжение; ширина шва ≥ 1 толщины листа, глубина проплавления ≤ 0,5 толщины листа, выступ < 0.05 mm; recommended grade SUS301L (LT/DLT/ST/MT/HT), specifications corrugated plate/exterior plate 1–2 mm; typical overlay welding of 2mm + 2mm. This condition recommends specifying medium concentration, temperature, and cleaning method in the design phase.
Какую толщину выбрать?
Указанный диапазон толщины составляет 0,5–10 мм. Тонкие листы учитывают формовку и свойства поверхности, толстые листы учитывают сварку и прочность конструкции; у разных производителей могут быть разные значения для одной и той же детали, проверьте свои чертежи или условия для подтверждения.
Сопутствующие материалы и смежные отрасли
304Материал и спецификации2205Материал и спецификации304LМатериал и спецификации316LМатериал и спецификации321Материал и спецификации430Материал и спецификацииСельскохозяйственная и пищевая промышленностьПищевая промышленностьПищевое производствоПищевое производствоПроизводство вина, напитков и специального чаяНапитки и пивоварение
Applications10